Đầu điện cực EDM là đồng gì? Phân loại và cách chọn chuẩn
Giải đáp đầu điện cực EDM dùng đồng đỏ, đồng Tellurium, đồng chromium. So sánh ưu nhược điểm và cách chọn đúng vật liệu cho xung điện, cắt dây, khoan lỗ.
Đầu điện cực EDM là đồng gì? Phân loại và cách chọn chuẩn
Trong gia công tia lửa điện (EDM), đầu điện cực EDM là bộ phận trực tiếp phóng tia lửa điện để bóc tách kim loại trên phôi dẫn điện. Việc chọn đúng loại đồng quyết định trực tiếp đến độ chính xác, độ bóng bề mặt, tốc độ gia công và mức độ mòn của điện cực.
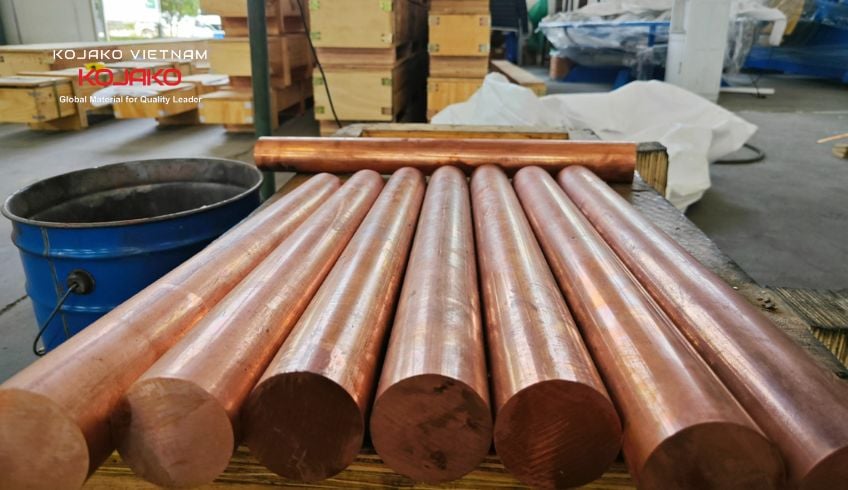
Đồng điện cực tellurium C14500
1. Các loại đồng phổ biến làm đầu điện cực EDM
Tùy thuộc vào máy xung định hình, máy cắt dây hay máy khoan lỗ EDM, kỹ sư cơ khí thường dùng các loại đồng sau:
Đồng đỏ tinh luyện (ví dụ: C1100 / C11000): Có độ tinh khiết đồng cao (từ khoảng 99,90% trở lên), dẫn điện và dẫn nhiệt rất tốt. Loại này dễ phay CNC, cho bề mặt gia công mịn và phù hợp với nhiều chi tiết khuôn mẫu phức tạp.
Đồng Tungsten / đồng Wolfram (CuW): Kết hợp giữa đồng và tungsten (wolfram) giúp chịu nhiệt cao và chống mài mòn vượt trội. Điện cực này thường dùng khi gia công vật liệu cứng như carbide, các rãnh sâu, góc hẹp hoặc khi cần giữ biên dạng sắc nét lâu dài.
Đồng hợp kim Chromium (như CuCr / C18150): Tăng độ cứng và khả năng chịu nhiệt so với đồng đỏ thông thường, giúp giảm biến dạng điện cực trong điều kiện làm việc nặng.
Đồng thau (hợp kim đồng và kẽm): Phổ biến nhất ở dạng dây cắt cho máy cắt dây EDM (thường theo tỷ lệ Cu/Zn như 63/37 hoặc 65/35) và một số ống điện cực cho máy khoan lỗ EDM.
Đồng Tellurium (C14500) – Bên cạnh đồng đỏ tinh luyện C1100 và đồng Tungsten, đồng Tellurium (C14500) là vật liệu rất được ưa chuộng tại các xưởng làm điện cực EDM có hình dáng phức tạp. Việc bổ sung một lượng nhỏ Tellurium giúp khắc phục nhược điểm "dẻo, dính dao" của đồng đỏ nguyên chất.
- Thành phần tiêu chuẩn: Khoảng 99,3% – 99,6% Đồng (Cu) và 0,4% – 0,7% Tellurium (Te) (đôi khi có thêm lượng nhỏ Phốt pho khử oxy).
- Khả năng cắt gọt vượt trội: Chỉ số gia công (Machinability rating) đạt khoảng 85% – 90% (so với đồng thau dễ cắt C36000 là 100%, trong khi đồng đỏ C1100 chỉ đạt khoảng 20%). Phoi cắt vụn ngắn, không bị bết dính vào dao phay CNC, giúp tạo các rãnh nhỏ, gân mỏng sắc nét và giảm gãy dao siêu nhỏ.
- Độ dẫn điện và dẫn nhiệt cao: Vẫn duy trì mức dẫn điện khoảng 85% – 93% IACS (tiêu chuẩn đồng quốc tế), gần tương đương đồng đỏ nguyên chất, đảm bảo hiệu suất phóng tia lửa điện ổn định.
- Hạn chế cần lưu ý: Giá thành thường cao hơn đồng đỏ C1100 thông thường và tốc độ mòn điện cực khi xung thô có thể nhỉnh hơn một chút so với đồng nguyên chất tinh khiết cao.
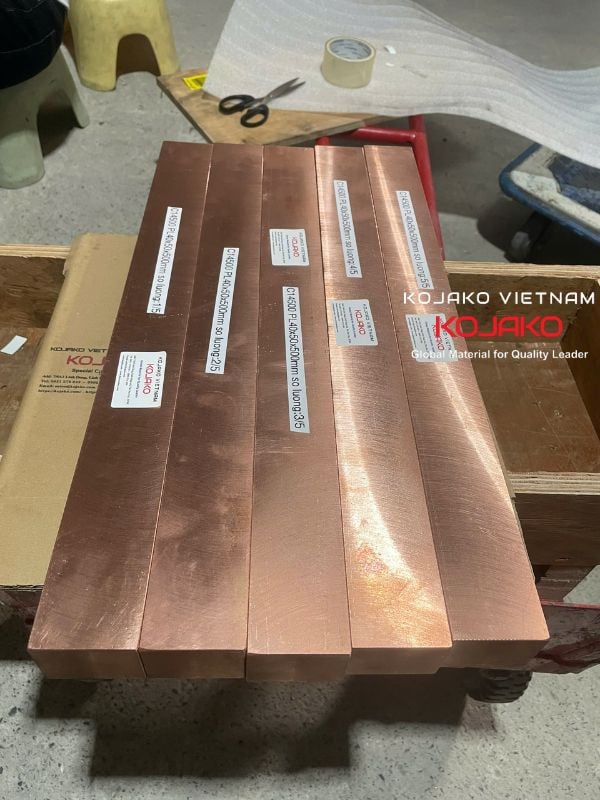
Đồng điện cực EDM tellurium C14500
2. Tại sao đồng được ưa chuộng làm điện cực EDM?
- Đồng hợp kim đáp ứng tốt các yêu cầu khắt khe của quá trình phóng điện liên tục;
- Dẫn điện ổn định: Giúp tia lửa điện hình thành đều, kiểm soát khe hở phóng điện chính xác.
3. Cách chọn loại đồng điện cực phù hợp
Để tối ưu chi phí và chất lượng chi tiết, bạn có thể chọn theo từng bài toán thực tế:
- Ưu tiên độ mịn bề mặt và dễ gia công tạo hình: Chọn đồng tellurium C14500 cho các bước xung bán tinh và xung tinh trên khuôn mẫu.
- Ưu tiên chống mòn và gia công vật liệu siêu cứng: Chọn đồng Tungsten (CuW) cho các vị trí dễ mòn, thành mỏng hoặc phôi khó gia công.
- Gia công cắt biên dạng hoặc khoan lỗ mồi: Chọn dây đồng thau cho máy cắt dây và ống đồng đỏ hoặc đồng thau cho máy khoan lỗ EDM.
- Dễ gia công cơ khí: Đồng đỏ và hợp kim đồng dễ cắt gọt để tạo các biên dạng nhỏ, sâu hoặc nhiều góc cạnh phức tạp trước khi đưa lên máy EDM. Dẫn nhiệt và chịu nhiệt tốt: Hạn chế quá nhiệt cục bộ làm cong vênh hoặc cháy hỏng đầu điện cực.
Khi mua vật tư, nên kiểm tra rõ mác đồng, kích thước phôi hoặc đường kính dây/ống và yêu cầu kỹ thuật của máy EDM để tránh mòn lệch hoặc sai số kích thước trên sản phẩm.
Mọi thông tin báo giá và đặt hàng xin liên hệ:
Công ty TNHH Kojako Việt Nam
 7/4A3 Linh Đông, Phường Hiệp Bình, TP. Hồ Chí Minh
 0931 278 843 |
 sales@kojako.com
0903 054 876 | engineering@kojako.com
Sản phẩm liên quan


